Pasukan penyelenggaraan loji makanan menggantikan cincin penahan aci yang sama setiap 14 bulan. Cincin itu adalah 17-4 PH, berumur hingga H900 kerana itu adalah lajur terkuat pada helaian data, dan ia terus retak pada lug tempat air cucian terkumpul. Aloi bukan masalahnya. Syaratnya ialah. H900 membeli kira-kira 1,310 MPa kekuatan hasil dan membayarnya dengan kebanyakan margin tekanan-karat klorida gred.
Jawapan ringkasnya: 17-4 (UNS S17400, AISI 630, EN 1.4542) ialah keluli tahan karat pengerasan pemendakan martensit. Anda memesin atau menyetemnya dalam keadaan yang dirawat larutan lembut, kemudian umurkannya antara 480 °C dan 620 °C untuk mencapai apa-apa daripada kira-kira 725 MPa hingga 1,310 MPa kekuatan hasil. Tentukan apabila anda memerlukan kekuatan melebihi siri 300 dan rintangan kakisan melebihi siri 400, dan apabila anda mengawal langkah penuaan. Jangan nyatakan apabila klorida, asid panas atau suhu perkhidmatan yang berterusan melebihi 300 °C menetapkan had.
Hampir setiap 17-4 kegagalan yang kita lihat dikesan kembali kepada punca yang sama: rawatan penuaan dianggap sebagai formaliti dan bukannya sebagai sebab aloi itu wujud.
Bagaimana Mekanisme Pengerasan Kerpasan Berfungsi
Rawatan larutan pada kira-kira 1,040 °C melarutkan unsur pengaloian ke dalam austenit padu berpusat muka. Penyejukan udara kemudiannya mengubah austenit itu menjadi martensit lath karbon rendah, bukan martensit plat yang keras dan mudah retak bagi keluli alat karbon tinggi. Oleh kerana karbon dihadkan pada 0.07%, struktur yang disejukkan adalah cukup lembut untuk dimesin dan kadar penyejukan cukup lembut sehingga herotan kekal kecil berbanding dengan keluli aloi pelindapkejut-dan-temper.
Penuaan adalah sumber kekuatan. Memegang bahagian pada 480–620 °C selama satu hingga enam jam memendakan fasa kaya kuprum hanya merentasi nanometer, bersama-sama dengan karbida niobium yang menyematkan sempadan butiran. Mendakan tersebut menegangkan kekisi martensit dan pergerakan kehelan blok. Umur lebih sejuk dan mendakan kekal halus dan koheren, jadi kekuatan memuncak. Umur lebih panas dan ia menjadi kasar: kekuatan berkurangan, kemuluran, keliatan dan rintangan tekanan-karat pulih.
Kimia melakukan kerja
Kira-kira 15.5–17.5% Cr, 3–5% Ni, 3–5% Cu dan 0.15–0.45% Nb. Chromium membina filem pasif, kuprum membekalkan mendakan, niobium menghaluskan saiz butiran dan melambatkan penuaan.
Satu langkah herotan rendah
Tiada tangki pelindapkejutan, tiada risiko retak, pertumbuhan biasanya di bawah 0.1%. Itulah sebabnya gred itu sesuai dengan bahagian mesin siap dan gelang terbentuk yang mesti mempunyai toleransi.
Magnetik dalam setiap keadaan
Tidak seperti 304 atau 316, 17-4 kekal feromagnetik dari Keadaan A hingga H1150. Relevan untuk sasaran sensor, pengapit magnet dan mana-mana pemasangan di mana kemagnetan sisa menarik serpihan.
Data Harta mengikut Syarat
Keluk penuaan adalah spesifikasi. Nilai di bawah ialah angka suhu bilik biasa untuk bar dan penempaan kecil untuk ASTM A564 atau AMS 5643; bahagian berat berjalan lebih rendah, jadi sentiasa nyatakan dari mana datangnya kupon ujian.
Perhatikan kos perdagangan itu sebenarnya. Dalam lilitan atau sambungan berbolted, perbezaan antara hasil 1,310 MPa dan 725 MPa jarang mengawal reka bentuk, kerana perubahan alur, benang atau bahagian gagal jauh sebelum bahan pukal berlaku. Apa yang mengawal ialah sama ada bahagian itu bertahan dengan persekitarannya untuk selang perkhidmatan. Pada ukuran itu, H900 selalunya salah dan H1150 selalunya betul.
Nombor Paling Banyak Dikuburkan oleh Helaian Data
Kekuatan hasil adalah mudah untuk dibandingkan dan mudah untuk lebih nilai. Carta di bawah meletakkan 17-4 berbanding alternatif biasa pada suhu bilik, menggunakan minimum biasa dan bukannya angka pemasaran.
205 MPa
205 MPa
275 MPa
655 MPa
725 MPa
1,310 MPa
Perkara yang lebih penting daripada bar:
- Hakisan tegasan klorida adalah siling sebenar. Tegasan tegangan, klorida dan suhu di atas kira-kira 60 °C membentuk gabungan klasik, dan keadaan usia puncak adalah yang paling tidak bertolak ansur dengannya. Berlebihan kepada H1150 atau H1150M ialah mitigasi standard.
- Piawaian perkhidmatan masam mengehadkan gred kepada keadaan berlebihan. NACE MR0175 / ISO 15156 tidak menerima 17-4 dalam H900, jadi batang injap atau pengikat kepala telaga yang ditentukan pada kekuatan puncak adalah tidak patuh sebelum ia dimesin.
- Risiko kerosakan hidrogen meningkat dengan kekuatan. Jika bahagian 17-4 pada H900 mesti disadur elektrik, kitaran bakar bukan pilihan dan kedai penyaduran memerlukannya ditulis ke dalam pesanan pembelian.
- Galling adalah perkara biasa apabila 17-4 berlari melawan 17-4 dalam sentuhan gelongsor. Kekerasan yang berbeza, pelincir filem kering atau perubahan satu muka balas menyelesaikannya dengan lebih murah daripada naik taraf bahan.
- Penuaan meninggalkan oksida gelap yang mesti dikeluarkan dengan cara penjerukan atau mekanikal, jika tidak, rintangan kakisan yang anda bayar tidak akan muncul di permukaan.
Tempat Gred Mendapat Tempatnya
Penggunaan tertumpu dalam aplikasi di mana pereka bentuk memerlukan kira-kira dua kali ganda kekuatan 316 tanpa melangkah ke dalam keluli aloi yang bergantung kepada salutan. Pembahagian di bawah ialah pandangan perancangan indikatif, bukan kajian pasaran.
Aeroangkasa, 30% — perkakasan penggerak, kelengkapan, pengikat berkekuatan tinggi dan komponen kerangka udara di mana AMS 5643 mentadbir.
Minyak dan gas, 25% — batang injap, pintu pagar, tempat duduk dan perkakasan dasar laut, hampir selalu dalam keadaan berlebihan.
Kimia dan proses, 18% — aci pam, pendesak, lengan dan pengadun.
Makanan, kertas dan farmasi, 12% — bilah doktor, pisau, aci dan perkakasan pencuci.
Perubatan dan makmal, 8% - instrumen dan perkakas; kegunaan industri lain membentuk bakinya.
Menentukan 17-4 Pengikat, Lingkaran dan Bahagian Bercop
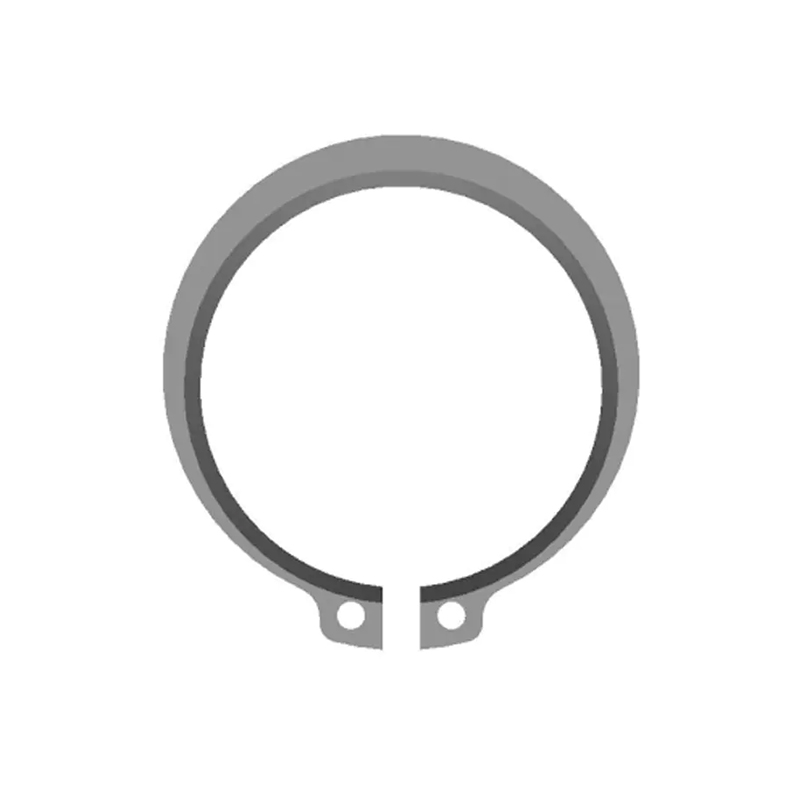
Gelang penahan dan mesin basuh bercop menumpukan beban kepada bahagian yang sangat kecil, yang mengubah logik spesifikasi. Pada lilitan luar akar lug, muka sentuhan alur dan bahagian tirus membawa beban paksi, dan pada 1,310 MPa menghasilkan sudut dalaman yang tajam menjadi pemula retak. Tentukan jejari akar, pecahan tepi dan orientasi burr yang terus mengecap burr pada muka tanpa beban.
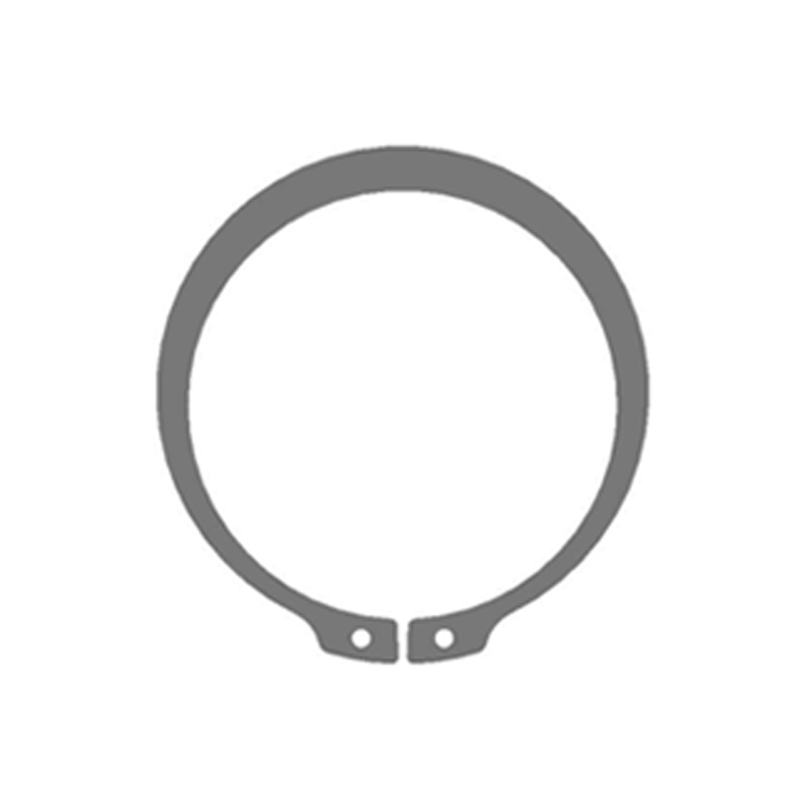
 DIN 471 Circlips Luaran untuk Aci Gelang aci DIN 471 dengan saiz, bahan, salutan, beban dan data kelajuan membantu menentukan pengekalan paksi di mana akar lug membawa beban tertumpu. Lihat Produk →
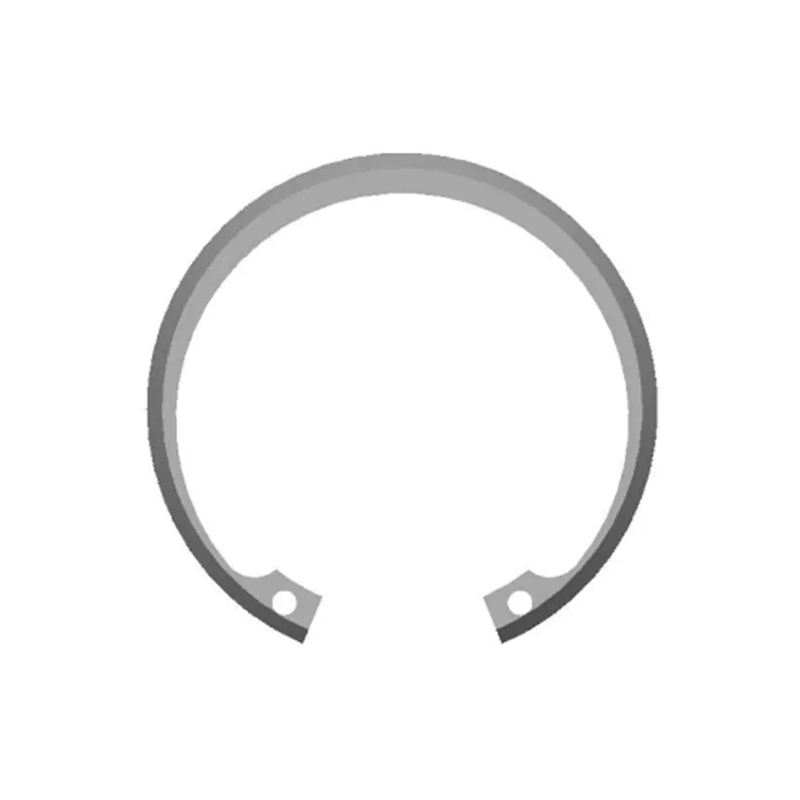
Gelang dalaman pada alur gerek duduk dalam mampatan sebaik sahaja dipasang, jadi mod kegagalan yang diperhatikan beralih ke arah ricih alur, keletihan gelang atau set kekal dan bukannya keretakan lug. Itulah salah satu sebab keadaan berlebihan adalah perkara biasa dalam pengekalan bahagian gerek: hasil yang lebih rendah sedikit dengan lebih pemanjangan bertolak ansur dengan ketegangan dan getaran pemasangan jauh lebih baik daripada cincin berusia puncak yang tidak mempunyai tempat untuk pergi apabila ia terlalu dikembangkan.
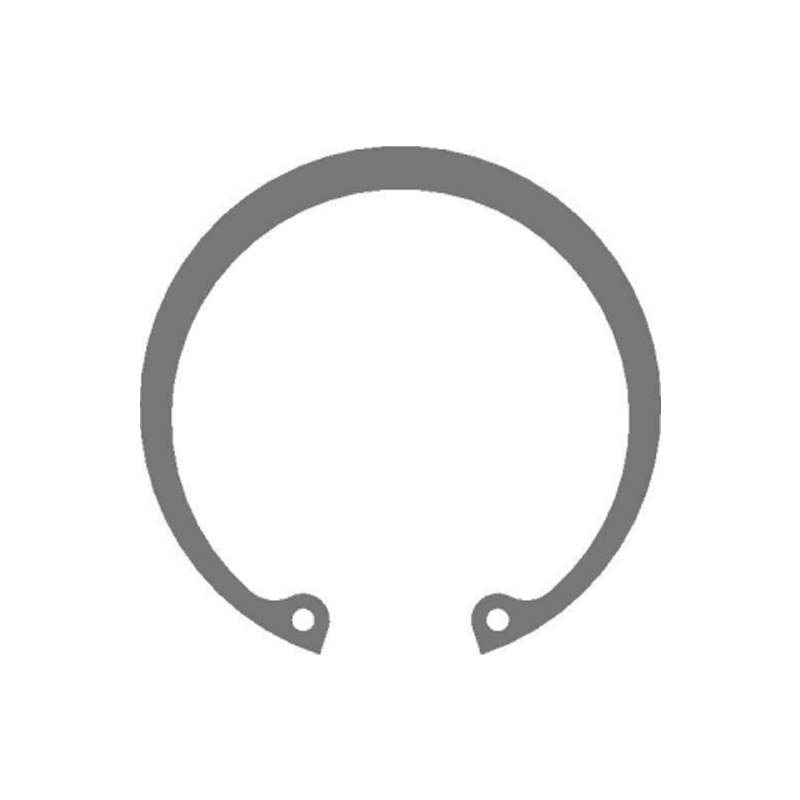 DIN 472 Lingkaran Dalaman untuk Pengekalan Gergaji Cincin gerek dalaman duduk dalam mampatan; Saiz, bahan, salutan dan data beban DIN 472 menyokong pilihan pengekalan paksi. Lihat Produk →
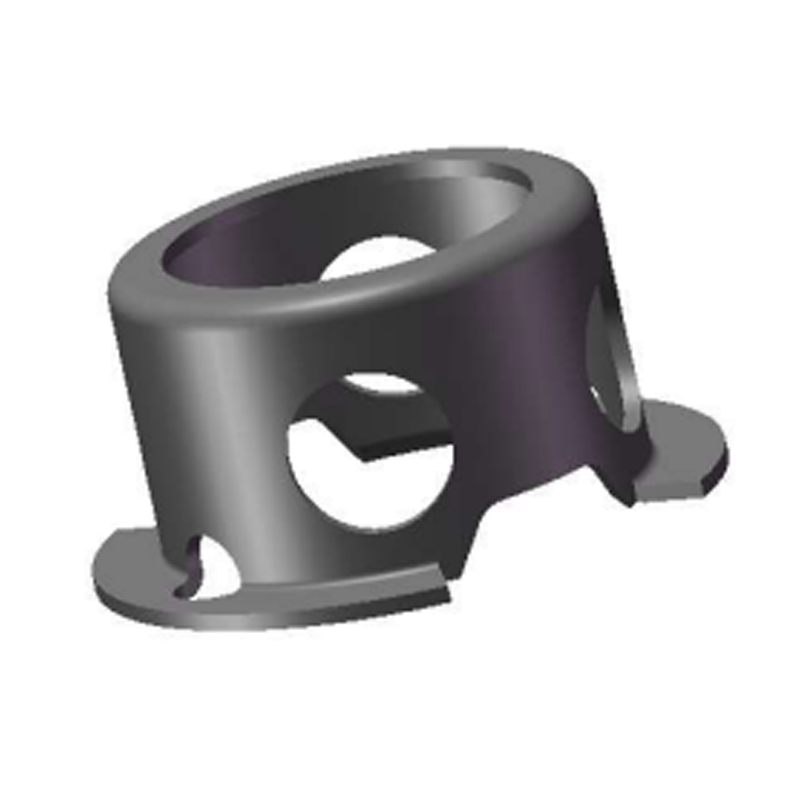
Kurungan yang dicop, sangkar had dan cincin berbentuk khas mengikut laluan yang berbeza sekali lagi. Mereka terbentuk dalam Keadaan A, kerana membentuk bahagian 40 HRC adalah tidak praktikal, dan berumur selepas pembentukan. Springback dalam keadaan lembut boleh diramalkan; dalam keadaan tua ia tidak, jadi pampasan alat hendaklah berdasarkan jalur anil dan disahkan pada kumpulan berumur pertama. kami program setem dan pembentukan tersuai dibina di sekitar jujukan itu: bentuk, umur, nyah kerak, pasif, periksa.
 Gelang Penahan Belah Berbentuk Khas Tahan Kakisan Cincin belah kalis kakisan tersuai dalam keluli tahan karat atau aloi nikel untuk pengekalan aci atau lubang; sahkan kekerasan bahagian siap dan kebolehkesanan lot. Lihat Produk →
Dua butiran pembelian bernilai lebih daripada mana-mana angka kekuatan. Mula-mula, tegaskan kebolehkesanan lot haba dengan nombor caj penuaan, kerana lot bercampur adalah mustahil untuk dicabut selepas pemasangan. Kedua, nyatakan kekerasan pada bahagian siap, bukan sahaja pada bar ujian: kekerasan ialah proksi termurah untuk sama ada relau penuaan benar-benar melakukan apa yang dituntut oleh sijil.
Aliran Kerja Penyumberan Yang Mengelakkan Kerja Semula
- Betulkan kes beban. Beban paksi, amplitud getaran, kiraan kitaran, terikan pemasangan dan suhu perkhidmatan. Tanpa ini, pemilihan syarat adalah tekaan.
- Pilih keadaan daripada persekitaran, bukan helaian data. Titik kering dan statik ke arah H900 atau H1025; klorida, cucian atau titik servis masam ke arah H1150 atau H1150M.
- Tulis spesifikasi sepenuhnya. Nombor gred dan UNS, keadaan dan kitaran penuaan, julat kekerasan, rujukan ASTM A564 atau A693, kemasan permukaan, piawaian pempasifan, bakar hidrogen jika disadur, penandaan dan kebolehkesanan.
- Layakkan proses, bukan hanya sampel. Keseragaman relau penuaan, penyingkiran oksida, kekerapan tinjauan kekerasan dan pemeriksaan keluar tergolong dalam audit, di samping aliran pembuatan dan pemeriksaan dalaman .
- Sahkan pada artikel pertama dan secara berkala. Kimia, kekerasan, struktur mikro dan, jika berkaitan, semburan garam atau pemeriksaan saringan SCC.
Nota Penyelenggaraan dan Pematuhan
- Jangan sekali-kali menua semula atau melegakan tekanan 17-4 bahagian dalam bidang. Perjalanan yang tidak terkawal ke suhu yang salah boleh mengeluarkan beberapa ratus megapascal kekuatan hasil secara senyap-senyap, dan tiada apa-apa tentang bahagian itu akan kelihatan berbeza.
- Periksa alur untuk gangguan, pewarnaan celah dan tanda saksi pada sentuhan lug. Cincin yang telah mengambil set kekal telah kehilangan pramuatnya dan harus diganti, bukan dipasang semula.
- Pastikan dokumentasi sejajar dengan standard yang digunakan: ASTM A564 untuk bar dan penempaan, ASTM A693 untuk helaian, jalur dan plat, AMS 5643 untuk aeroangkasa, EN 10088-3 gred 1.4542 untuk kerja Eropah, dengan sijil EN 10204 3.1 sebagai garis dasar.
- Untuk perkhidmatan masam, sahkan keadaan terlebih dahulu dan penutup kekerasan sebelum memetik, dan pastikan keperluan NACE MR0175 / ISO 15156 kelihatan pada lukisan dan bukannya dikuburkan dalam lampiran spesifikasi.
- Rancang untuk oksida. Penuaan dalam udara menghasilkan warna haba yang mesti dikeluarkan; jika lukisan mengatakan pasif tetapi proses melangkau penjerukan, prestasi kakisan di lapangan tidak akan sepadan dengan ujian kelayakan.
Tiada pilihan material yang bertahan dalam kawalan proses yang lemah. 17-4 memberi ganjaran kepada pembekal yang menganggap penuaan sebagai operasi metalurgi dengan kitaran yang direkodkan, pemeriksaan kekerasan pada setiap lot dan langkah penyahscalan bersih selepas itu. Dapatkan ketiga-tiganya dengan betul dan grednya memberikan gabungan kekuatan, keliatan dan rintangan kakisan yang boleh dipadankan oleh beberapa aloi pada harga.