Setiap kali aci berputar dalam kotak gear, penggerak atau pemutar turbin angin, gelang yang dicop sejuk biasanya yang menghalang pemasangan daripada hanyut. Setem sejuk ialah proses membentuk suhu bilik: gegelung keluli spring atau jalur keluli tahan karat dimasukkan ke dalam mesin penekan, kemudian dikosongkan, ditikam dan dibengkokkan oleh acuan progresif ke bahagian siap. Ia adalah laluan pengeluaran standard untuk mengekalkan cincin, circlips, dan pencuci setem kerana ia menggabungkan kecekapan bahan, kelajuan dan kebolehulangan dimensi. Artikel ini membincangkan cara proses itu berfungsi, toleransi yang boleh dipegang, penunjuk bahan yang penting dan cara menulis spesifikasi pembelian yang kekal bersentuhan dengan barisan pengeluaran sebenar.
Kesimpulan teras: Cop sejuk memberikan kos unit terendah dan dimensi paling konsisten untuk circlips, cincin penahan dan pencuci bercop pada volum sederhana hingga tinggi. Ketepatan yang sebenarnya anda capai, walau bagaimanapun, ditentukan oleh pelepasan die, pampasan springback dan toleransi jalur masuk — bukan oleh kelajuan atau tan akhbar.
Apa yang berlaku di dalam cetakan setem sejuk
Akhbar memasukkan bahan gegelung ke dalam alat progresif, dan setiap lejang memajukan jalur dengan satu stesen. Satu stesen mengosongkan garis luar, yang seterusnya menembusi lug atau slot, dan stesen berikut membentuk serong sebelum bahagian itu dipisahkan daripada jalur. Lingkaran luaran, sebagai contoh, pergi daripada jalur rata kepada gelang lengkap dalam telaga di bawah satu saat, kemudian melalui sistem pengisihan yang menolak apa-apa di luar tetingkap dimensi.
Tiga prinsip fizikal menerangkan mengapa proses itu berkelakuan seperti itu:
Ubah bentuk sejuk
Tiada pemanasan bermakna tiada skala dan tiada lapisan dekarburasi. Permukaan yang dipelihara menyumbang secara langsung kepada kekuatan kelesuan, itulah sebabnya gelang keluli spring yang dicop boleh bertahan berjuta-juta kitaran dalam pemasangan bergetar.
Pengerasan kerja
Setem menambah kekerasan di sepanjang tepi yang dicukur dan sudut yang terbentuk. Bergantung pada gred, jalur keluli spring yang masuk boleh memperoleh 10 hingga 20 HRC semasa strok, selalunya menghapuskan operasi pengerasan yang berasingan.
Springback
Setiap bahan anjal cuba kembali kepada bentuk asalnya selepas terbentuk. Pembuat alatan terlalu membengkokkan sudut dengan jumlah yang dikira, biasanya 2 hingga 5 darjah untuk keluli spring, dan mengesahkan pampasan pada bahagian artikel pertama.
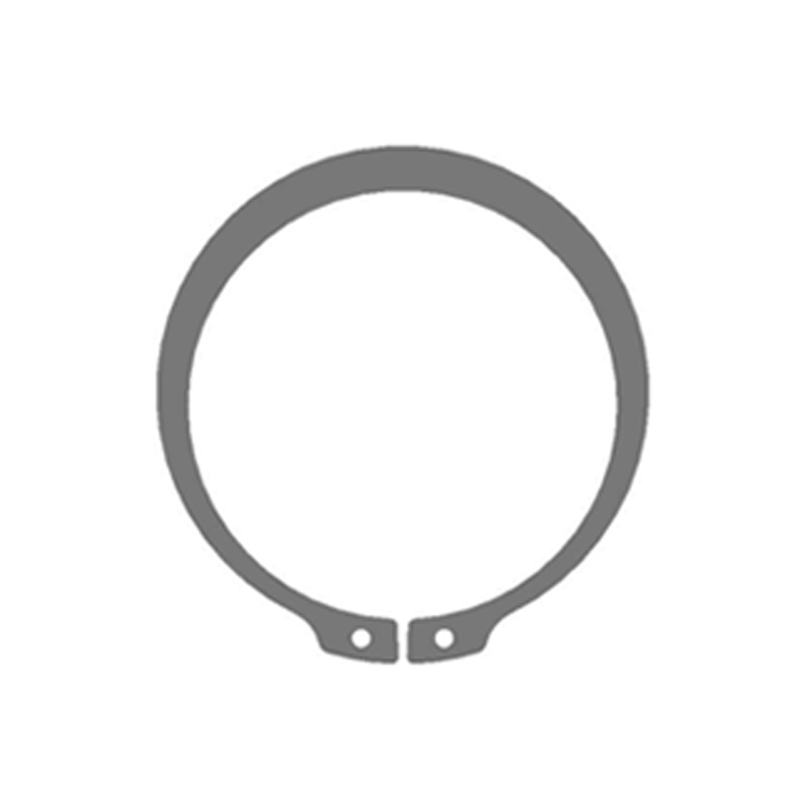
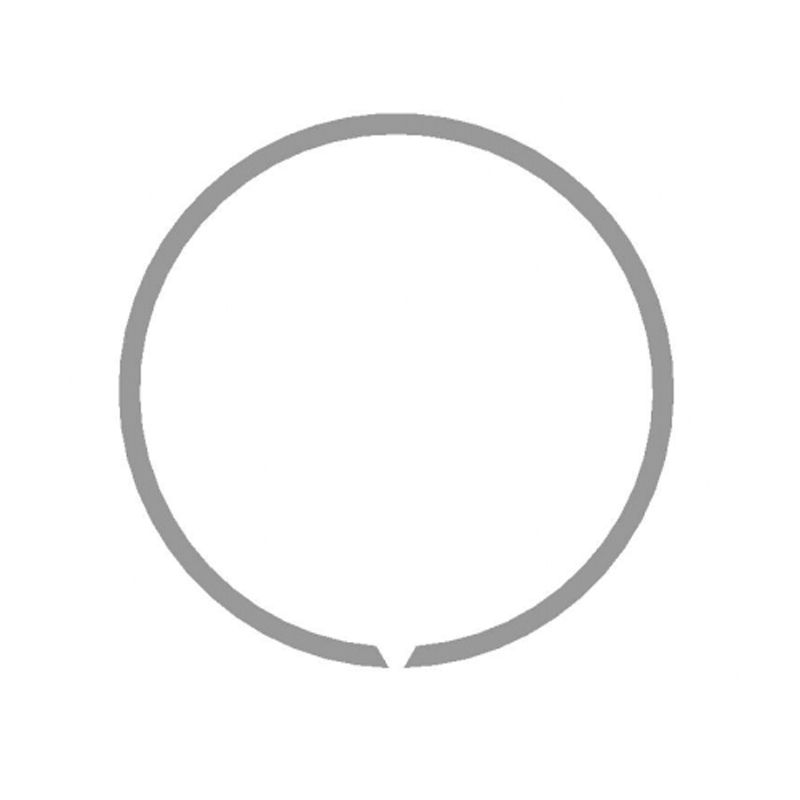
Lingkaran luar DIN 471 untuk aci menunjukkan ketepatan ini dalam amalan. Dengan kelegaan mengosongkan dikekalkan pada 8 hingga 12 peratus daripada ketebalan jalur dan ketebalan bahan yang dipegang dalam ±0.02 mm, tempat duduk gelang yang telah siap diikat dengan kukuh di dalam alur tanpa bermain, namun tetap mudah ditanggalkan dengan playar circlip.
 DIN 471 Lingkaran Luaran untuk Aci dengan Toleransi Ketepatan Lingkaran luar untuk aci ini menampilkan kelegaan kosong yang tepat dan kawalan ketebalan bahan yang ketat, memastikan tempat duduk yang selamat dalam alur sambil kekal boleh ditanggalkan dengan playar standard. Sesuai untuk pengekalan paksi dalam pemasangan mekanikal. Lihat Produk →
Setem sejuk berbanding penempaan panas, pemesinan dan pembentukan wayar
Jadual di bawah meletakkan setem sejuk terhadap tiga alternatif yang mungkin dinilai oleh pembeli untuk geometri gelang penahan yang sama.
Lajur toleransi ialah sebab utama pembeli pengikat ketepatan memilih pengecapan sejuk berbanding penempaan panas: dengan geometri yang setanding, pengecapan sejuk mengekalkan variasi dimensi kira-kira enam kali lebih ketat semasa menggunakan sebahagian kecil daripada tenaga.
Penunjuk tersembunyi yang mengawal hayat perkhidmatan
Lukisan susunan am menyenaraikan diameter luar dan ketebalan, tetapi hayat perkhidmatan yang panjang ditentukan oleh beberapa nilai yang jarang muncul pada lukisan:
- Ketinggian burr — kekalkan di bawah 0.10 mm pada bahagian pecah, dan minta burr menghadap jauh dari permukaan sentuhan alur.
- Konsistensi kekerasan — dalam ±3 HRC merentas kumpulan apabila rawatan haba ditentukan; hamparan yang lebih besar biasanya bermaksud pemuatan relau yang tidak stabil atau jalur kimia.
- Kekuatan tegangan — ditetapkan oleh gred bahan ditambah pengerasan kerja; carta di bawah menunjukkan nilai minimum biasa.
- Ketahanan keletihan — untuk aplikasi dinamik, memerlukan pengesahan melebihi 100,000 kitaran pada beban kerja sebelum pengeluaran pengeluaran.
Carta di bawah menyenaraikan kekuatan tegangan minimum untuk lima gred bahan yang lazimnya ditentukan untuk lilitan bercop:
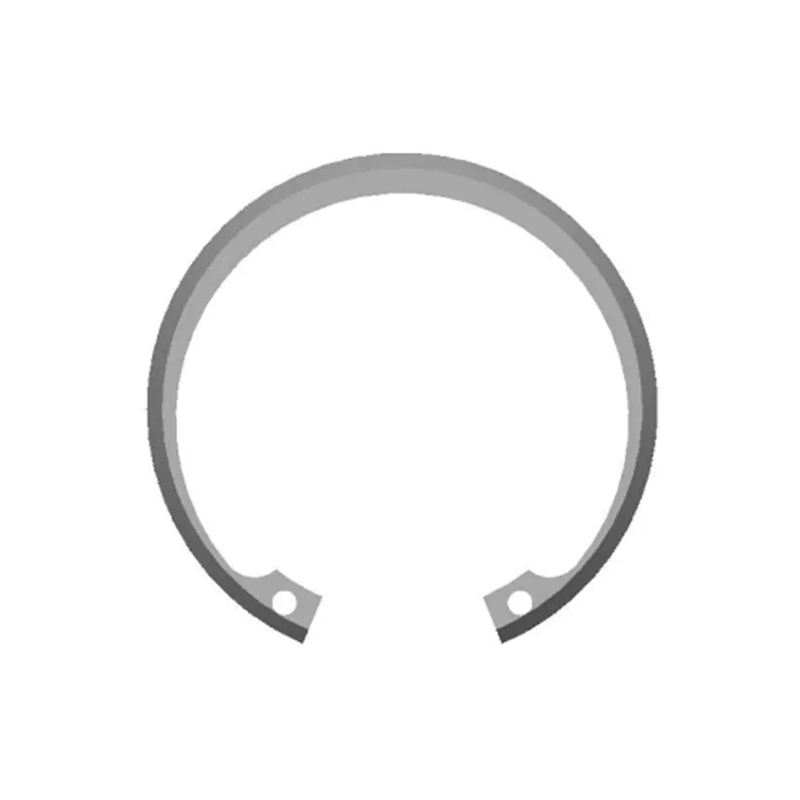
Bahagian yang dipasang pada lubang bergantung pada parameter yang sama. Lingkaran dalaman metrik DIN 472 dikunci ke dalam alur yang dimesin di dalam perumah, dan daya pegangannya bergantung pada kedua-dua dimensi gelang dan toleransi lebar alur. Jika ketebalan jalur masuk melayang, kekerasan zon ricih berubah dan gelang mungkin terduduk longgar di bawah getaran.
 Metrik DIN 472 Lingkaran Dalaman untuk Alur Gergaji Dihasilkan mengikut piawaian DIN 472 metrik, lilitan dalaman ini dikunci ke dalam alur perumahan bermesin untuk mengelakkan pergerakan paksi. Daya pegangannya bergantung pada dimensi gelang yang tepat dan toleransi lebar alur, yang penting untuk pemasangan tahan getaran. Lihat Produk →
Pengedaran industri pengikat dicop sejuk
Program pengeluaran merentasi automotif, kuasa angin dan jentera pembinaan menunjukkan corak kepekatan yang jelas. Sektor automotif menggunakan bahagian terbesar cincin penahan setem, kerana setiap kenderaan membawa beratus-ratus cincin itu dalam transmisi, sistem stereng, brek dan mekanisme tempat duduk. Kuasa angin ialah segmen yang paling pesat berkembang, di mana komponen pengekalan paksi melindungi pelaburan drivetrain bernilai tinggi.
Kotak gear turbin angin semakin menentukan pencuci spring Belleville beban tinggi untuk mengekalkan bolt bebibir di bawah pramuat walaupun beban lentur berselang-seli. DIN 2093 mentakrifkan kelas beban dan julat dimensi untuk pencuci ini, dan pengecapan sejuk menghasilkannya secara ekonomi daripada keluli spring yang digulung khas. Pencuci yang sama muncul dalam sistem penggantungan dan peralatan pembinaan tugas berat, di mana getaran dan kejutan adalah sebahagian daripada operasi biasa.
 DIN 2093 Pencuci Spring Belleville Bermuatan Tinggi Pegas cakera kon setiap DIN 2093, direka untuk mengekalkan pramuat bebibir di bawah beban berselang-seli. Ia menyerap kejutan, mengimbangi kelonggaran bolt, dan digunakan secara meluas dalam turbin angin, sistem penggantungan, dan peralatan tugas berat untuk sambungan bolt yang boleh dipercayai. Lihat Produk →
Senarai semak lima langkah untuk mendapatkan pengikat bercop sejuk
Urutan di bawah mengikut logik projek penyumberan sebenar, daripada pemilihan standard kepada pemeriksaan masuk. Setiap langkah mempunyai pengaruh langsung pada prestasi pemasangan akhir.
Sahkan geometri piawai dan alur
Pilih antara DIN 471 (aci), DIN 472 (bore), DIN 984 (gigi dalam), DIN 2093 (Belleville), atau lukisan tersuai. Piawaian juga mentakrifkan dimensi alur dalam bahagian mengawan, jadi sahkan lebar dan kedalaman alur sebelum meminta sebut harga.
Nyatakan gred bahan
Keluli spring seperti C67S, 65Mn dan 51CrV4 menawarkan nisbah kekuatan kepada kos terbaik untuk aplikasi dinamik. Gred tahan karat seperti SUS301 dan SUS304 dipilih untuk rintangan kakisan dan perkhidmatan suhu tinggi, menerima kekuatan tegangan yang lebih rendah.
Tentukan toleransi kritikal dan arah burr
Nyatakan sisi gelang yang manakah muka berfungsi, halakan burr daripadanya, dan sahkan ketinggian burr maksimum yang dibenarkan. Bahagian yang dicap tidak dimesin; jadikan toleransi realistik untuk kaedah pembuatan.
Pilih rawatan permukaan
Permukaan berminyak, berfosfat, bersalut zink atau dipasifkan setiap satu sesuai dengan persekitaran yang berbeza. Fosfat, sebagai contoh, menyediakan salutan asas yang turut meningkatkan rintangan kakisan, manakala penyaduran zink adalah tipikal untuk lokasi bawah badan automotif.
Rancang pemeriksaan masuk
Bersetuju tentang tahap pensampelan, ujian kekerasan, pemeriksaan tolok dan ujian kesesuaian alur dengan aci atau gerek yang mewakili. Digabungkan dengan pengisihan optik automatik pembekal, ini menutup gelung sebelum bahagian tersebut mencapai barisan pemasangan anda.
Jika bahagian anda berada di luar katalog standard, pasukan kejuruteraan boleh menyesuaikan geometri, bahan dan salutan bersama-sama dengan pengeluar pengecap yang menjalankan bahagian dicap bukan standard tersuai program. Membawa pembangunan di dalam kilang setem mengelakkan pemindahan masalah toleransi merentas dua pembekal berbeza.
Mengekalkan kualiti merentasi garis pengecapan volum tinggi
Jurang antara sampel prototaip yang sempurna dan kumpulan 500,000 keping adalah bahagian yang paling sukar dikawal setem sejuk. Perubahan haus mati mengosongkan kelegaan, kekerasan gegelung ke gegelung berbeza sedikit, dan pemuatan relau rawatan haba menjejaskan keseragaman kekerasan. Oleh itu, output yang konsisten memerlukan lebih daripada alat yang baik: ia memerlukan sistem proses.
A sepenuhnya barisan pengeluaran bersepadu secara menegak — daripada penggelek dan pembuatan ketepatan melalui pengecapan, rawatan haba, pemfosfan, pembersihan ultrasonik dan pemeriksaan optik automatik — menyimpan semua pembolehubah tersebut dalam satu gelung. Kawalan proses statistik menjejaki dimensi kritikal setiap jam, dan hanyut di luar had kawalan menghentikan garisan sebelum bahagian yang rosak membiak.
Pembeli melindungi diri mereka dengan menegaskan tiga perkara: sijil bahan daripada pembekal gegelung, laporan pemeriksaan artikel pertama untuk setiap alat atau lot bahan baharu dan sistem kebolehkesanan yang memautkan setiap kod kelompok kembali ke pesanan pengeluaran. Makmal ujian dalaman yang memegang status terakreditasi, seperti CNAS, juga mengalih keluar kebanyakan hujah mengenai kekerasan dan keputusan tegangan selepas penghantaran.
Setem sejuk kekal, di hati, proses yang mudah. Tetapi perbezaan antara cincin yang tahan dan yang retak selepas beberapa ribu kitaran biasanya terletak pada parameter yang diliputi dalam artikel ini: gred bahan, kelegaan alatan, keadaan tepi dan disiplin gelung kualiti.