Lukisan yang menyatakan hanya "keluli dikeraskan dan dibaja, 45–50 HRC" membuka tiga keputusan: gred keluli yang mana, suhu pembajaan yang sebenarnya dipegang oleh pembekal dan berapa banyak kelebihan fungsian yang mungkin dinyahkarburkan. Ketiga-tiga jawapan tersebut memutuskan sama ada lilitan luaran mengekalkan kesan sepanjang sedekad getaran, atau berehat dengan senyap dalam selang perkhidmatan pertama.
Jawapan ringkasnya: "keras dan marah" menerangkan urutan, bukan sifat. Pengerasan austenitis keluli pada kira-kira 800–900 °C dan memadamkannya kepada kekerasan maksimum; pembajaan serta-merta selepas itu mengembalikan kekerasan pada kos terkawal dalam kekerasan. Untuk gelang penahan keluli spring dan spring cakera, kebanyakan spesifikasi menetap antara 42 dan 52 HRC selepas pembajaan di suatu tempat dalam tetingkap 300–450 °C: cukup keras untuk menahan brinelling di bawah tujah paksi, cukup mulur untuk bertahan dalam pemasangan dengan playar circlip.
Semua di bawah ditulis dari bahagian pembelian dan proses. Setiap bahagian menjawab soalan pembeli, pereka bentuk atau jurutera kualiti akhirnya perlu mempertahankan dalam mesyuarat pembekal atau laporan kegagalan.
Pengerasan dan Pembajaan: Perkara Yang Dikawal Sebenarnya Setiap Langkah
Rawatan haba bukan satu operasi. Empat peringkat disusun, dan setiap satu mempunyai mod kegagalan ciri sendiri. Mengelirukan mereka ialah mengapa dua pembekal boleh memperakui 48 HRC dan masih menghantar alat ganti yang berkelakuan berbeza sama sekali di lapangan.
Austenitising, 800–900 °C
Suhu dan masa rendam menentukan jumlah karbon yang memasuki larutan. Di bawah perendaman meninggalkan poket ferit lembut yang tidak pernah mengeras; terlalu banyak merendam kasar bijirin dan kos kekerasan tanpa menambah kekuatan. Keluli spring seperti 65Mn dan 50CrV4 biasanya berjalan pada hujung atas julat ini.
Pelindapkejutan
Minyak sesuai dengan gred aloi; air atau polimer sesuai dengan gred karbon biasa seperti C67S. Pelindapkejutan mestilah cukup pantas untuk terlepas hidung perlit dan cukup lembut untuk tidak memecahkan bahagian cincin nipis. Penyelewengan diputuskan di sini, bukan dalam pembajaan.
Pembajaan, biasanya 300–500 °C
Ini ialah peringkat yang mentakrifkan harta yang dihantar. Di tengah-tengah julat, kira-kira 20 °C suhu pembajaan menggerakkan kekerasan sebanyak 1–2 HRC. Masa tahan juga dikira: bahagian yang ditarik apabila ia mencapai suhu tidak sama dengan bahagian yang direndam selama sejam.
Bakar selepas penyaduran
Mana-mana bahagian saduran elektrik di atas kira-kira 32 HRC membawa risiko kerosakan hidrogen. Bakar pada suhu 190–230 °C, dimulakan dalam masa beberapa jam selepas penyaduran, adalah pengurangan standard — dan ia tergolong dalam pesanan pembelian, bukan dalam andaian.
Suhu Pembajaan Menetapkan Kekerasan, Keliatan dan Kestabilan
Jadual di bawah adalah rujukan yang paling berguna apabila lukisan hanya memberikan jalur kekerasan. Ia menunjukkan perubahan suhu pembajaan kepada keluli spring karbon 0.6–0.8%, dipadamkan minyak daripada kira-kira 850 °C.
Bacaan praktikal lebih penting daripada nombor. Lingkaran 46–52 HRC dan spring cakera 40–46 HRC bukanlah produk yang sama dengan kertas kerja yang berbeza. Lingkaran memerlukan kekerasan permukaan untuk menahan tindakan mengikis dinding alur; spring cakera memerlukan suhu pembajaan yang lebih tinggi supaya ia boleh memesongkan berjuta-juta kitaran tanpa mengambil set kekal.
 Spring Cakera Kon DIN 2093 untuk Beban Paksi Spring cakera kon untuk beban paksi dan pengekalan tekanan bebibir, dengan meja saiz DIN 2093, keluli spring dan pilihan rawatan permukaan. Lihat Produk →
Piawaian menetapkan tetingkap, bukan proses. DIN 471 dan DIN 472 untuk circlips, dan DIN 2093 untuk spring cakera, setiap satu mentakrifkan julat kekerasan dan penyahkarbonan yang dibenarkan. Pembekal yang memetik hanya "45–50 HRC" sedang memetik hasil tanpa jaminan proses di belakangnya.
Petunjuk Yang Menentukan Kehidupan Lapangan
Kekerasan ialah nombor yang dicetak pada sijil. Kehidupan keletihan ditentukan oleh empat perkara yang jarang muncul padanya sama sekali.
- Penyahkarbonan. Kulit yang lembut dan kehabisan karbon pada pinggir berfungsi adalah punca klasik kegagalan lilitan awal. Amalan yang baik menghadkannya pada 0.02 mm pada tepi galas beban dan memeriksanya pada keratan rentas yang digilap, bukan dengan mata.
- Austenit yang dikekalkan. Melebihi kira-kira 5%, austenit bertukar kepada martensit tidak terbaja dalam perkhidmatan: cincin membesar dan kesesuaian berubah. Perangai kedua atau rawatan kriogenik mengurangkannya.
- Saiz butir dan kandungan kemasukan. Butiran halus (ASTM 7 atau lebih halus) ialah perkara yang membolehkan gelang 48 HRC bertahan dengan beban hentakan. Butiran kasar daripada mandian austenitis yang terlalu panas tidak pernah muncul pada sijil kekerasan.
- Kualiti tepi. Gelang yang dicap membawa zon ricih dan zon patah. Burr atau retakan mikro pada tepi tegangan menjadi tapak permulaan keletihan lama sebelum alur haus.
Oleh kerana pembolehubah ini ditetapkan di dalam relau dan bukannya pada pemeriksaan akhir, laluan proses lebih penting daripada sijil sahaja. kami aliran pembuatan dalaman terus mengosongkan, rawatan haba, memfosfatkan dan pengasingan optik automatik dalam satu sistem kualiti, yang menjadikan kebolehulangan kekerasan lot-to-lot boleh diaudit dan bukannya anekdot.
Tempat Pengikat Keras dan Marah Melakukan Kerjanya
Bahagian yang keras dan terbaja tertumpu di mana-mana getaran dan kitaran haba bertemu dengan sambungan yang mesti kekal ketat tanpa dikimpal.
Garis pemanduan dan brek automotif — kira-kira 42%
Kotak gear angin dan sistem padang — kira-kira 22 %
Jentera pembinaan dan pertanian — kira-kira 18 %
Kotak gear dan pam industri — kira-kira 12 %
Jentera am lain — kira-kira 6%
Pemisahan di atas menggambarkan campuran petikan yang kita lihat dan bukannya kajian pasaran, tetapi ia menerangkan corak. Cincin penahan berada di bahagian atas senarai itu kerana ia biasanya bahagian paling murah dalam pemasangan mahal dan yang kegagalannya menyebabkan kerosakan cagaran paling banyak. Aplikasi angin khususnya meminta sesuatu yang sukar ditentukan oleh kekerasan sahaja: 42–50 HRC, penyahkarbonan rendah, dan kemasan fosfat atau zink-serpihan yang tidak akan mengoyakkan cincin.
Item yang paling kerap diminta kekal sebagai cincin aci biasa, kerana ia adalah pengesan paksi lalai dalam kotak gear, pam dan reka bentuk motor.
 DIN 471 Lingkaran Luar untuk Pengekalan Axial Aci Lingkaran aci untuk lokasi paksi dan kawalan anjakan, dengan saiz DIN 471 hingga 1000 mm, karbon atau keluli tahan karat, dan pilihan salutan. Lihat Produk →
Menentukan dan Membeli: Semakan Lima Langkah
Kebanyakan pertikaian kekerasan menjejak kembali kepada pesanan pembelian yang menamakan nombor dan tidak ada yang lain. Lima baris spesifikasi menghapuskan hampir semua risiko itu.
1. Namakan piawai. DIN 471, DIN 472, DIN 2093 dan setara dengannya telah menetapkan julat kekerasan, geometri alur dan kaedah ujian. Membeli kepada nombor standard mengalih keluar kebanyakan hujah sebelum ia bermula.
2. Berikan tetingkap dan kaedah. Julat seperti 44–50 HRC, serta laluan penukaran yang dinyatakan (HV1 ditukar kepada HRC untuk bahagian nipis), menghalang pertikaian klasik di mana gelang 1.2 mm dibaca secara berbeza pada penguji bangku.
3. Tutup suhu pembajaan. Menulis "marah tidak di bawah 350 °C" menghentikan pembekal daripada memukul kekerasan dengan suhu rendah dan pendek yang menyebabkan bahagian itu rapuh dalam perkhidmatan.
4. Tetapkan dekarburisasi dan had tepi. Satu klausa dalam spesifikasi dan satu pemeriksaan pada pemeriksaan masuk mengalih keluar keseluruhan mod kegagalan daripada daftar risiko.
5. Memerlukan kebolehkesanan lot. Relau, kelompok, carta rawatan haba, tinjauan kekerasan dan rekod bakar penyaduran — dokumen yang membuat tuntutan boleh dipertahankan setahun kemudian.
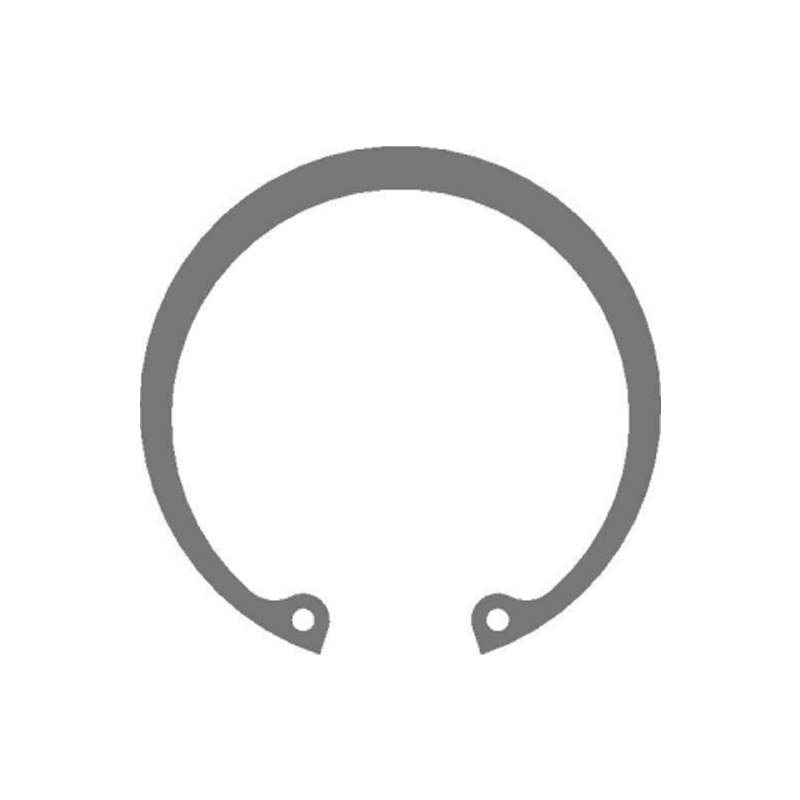 Lingkaran Dalaman Metrik DIN 472 untuk Pengekalan Gergaji Lingkaran dalaman untuk pengekalan paksi dalam lubang dimesin, dengan saiz metrik DIN 472, karbon atau keluli tahan karat, dan pilihan rawatan permukaan. Lihat Produk →
Di mana lukisan itu istimewa — lug mengimbangi, lebar alur bukan standard, kurungan yang turut mengekalkan galas — kerja spesifikasi hanya bergerak lebih awal. kami pengecapan tersuai dan pembangunan cincin laluan bermula dengan dimensi alur dan kes beban dan bukannya dengan nombor katalog, yang biasanya merupakan cara terpantas untuk menyelesaikan soalan kekerasan yang tidak dijawab oleh standard.
Penyelenggaraan, Penggunaan Semula dan Pematuhan
Ciri-ciri yang menjadikan bahagian yang keras dan terbaja boleh dipercayai juga menjadikan keadaannya sukar untuk dinilai dengan mata. Beberapa peraturan memastikan perhimpunan jujur selepas pembinaan semula pertama.
- Jangan gunakan semula lilitan atau spring cakera selepas dialih keluar. Pembajaan yang memberikan kemuluran juga bermakna cincin yang telah dihamparkan sekali telah terhasil sekali.
- Cari hakisan yang mengganggu pada dinding alur pada setiap perkhidmatan. Tanda saksi yang digilap bermaksud pergerakan, yang bermaksud lebar alur atau ketebalan gelang adalah di luar toleransi.
- Simpan rekod bakar selepas penyaduran dalam fail untuk mana-mana bahagian bersalut zink melebihi 32 HRC. Jika rekod tiada, anggap lot itu sebagai suspek dan bukannya boleh diterima.
- Ikat bukti salutan kepada kaedah yang diiktiraf: semburan garam kepada ISO 9227, saringan kerosakkan hidrogen kepada ISO 15330 atau ASTM F1940 di mana spesifikasi salutan memerlukannya.
- Letakkan sijil bahan pada EN 10204 3.1, dokumentasi PPAP dan klausa pemberitahuan perubahan ke dalam perjanjian pembekalan, bukan ke dalam folder yang tidak dibuka oleh sesiapa pun.
Dalam rantaian bekalan terkawal — automotif di bawah IATF 16949, atau angin di bawah perjanjian kualiti khusus pelanggan — rawatan haba biasanya dianggap sebagai proses khas yang memerlukan pengendali yang berkelayakan, relau yang ditentukur dan rakaman carta berterusan. Pembeli yang meminta carta relau sekali, pada pesanan pertama, cenderung menjadi orang yang tidak perlu menjalankan penyiasatan kegagalan kemudian.
Keluli yang dikeraskan dan dibaja adalah jawapan yang boleh dipercayai untuk soalan khusus: bagaimana anda memegang komponen di bawah beban tanpa menjadikannya rapuh? Jawabnya dengan gred bahan, julat pembajaan, had penyahkarbonan dan pembakar yang didokumenkan, dan bahagian tersebut berfungsi seperti yang direka. Jawabnya dengan nombor kekerasan sahaja, dan semakan lukisan seterusnya akan ditulis oleh laporan kegagalan.